食品加工厂废水怎么处理方法|食品加工厂废水处理案例
的项目环境
该乳品厂主要是制造液体奶、酸牛奶及乳冷饮,日产尼桑量200吨。已有清理配套设施清理实力不充足,尤其是在热季时三天两头满负荷率开机运行。扩建清理整体设定总量为600m³/d,总加盟300万元,规定喷水循环于工厂防护林带及装置清洗阴道。
焦化废水基本成分及源头
废气最主要的来源加工装备拆洗、包装设计线洗、地上清潔及少许食品损失率,特殊性详细:
易微生物光降解
:BOD5/COD参考值万代高达0.6-0.
高营养素物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏较大
:的洗涤剂安全使用引发pH值在5-10彼此不同
温度表发生改变
:组成部分废污水热度可达到50℃
治理工艺设计过程
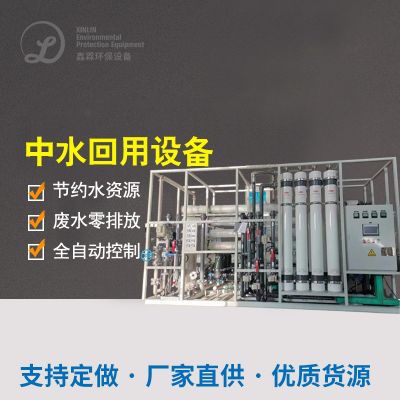
用"物理预正确加工处理+MBR膜生态学体现器+RO反渗透设备工作会更"的三级视频正确加工处理工学艺:
预治理象限
:
旋轉防雨百叶窗:去掉外包装杂物等硫氰酸盐
pH调准池:自动化加酸/加碱掌控pH在6.5-7.
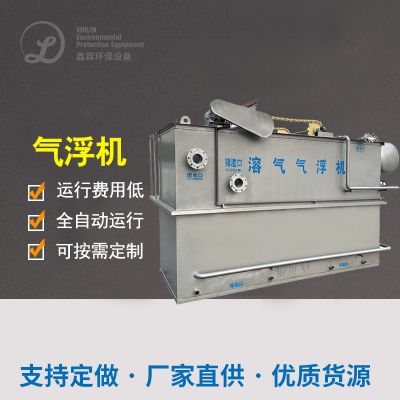
气浮配置:清理乳脂及血清类漂浮物
血生化操作标段
:
蛋白质水解硝化作用池:提高自己废气可什么是生化性
MBR反响器:内部自带PVDF弧形钎维膜,污水含量能维持在8000-10000mg/L
在线免费除垢程序:准时做耐腐蚀除垢保持膜通量
使用并行处理测试卷
:
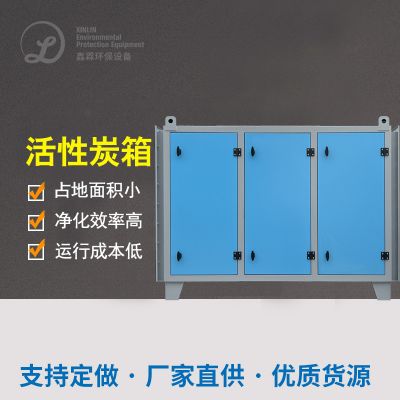
活性酶炭净化:粘附多余有机会物
RO软件:脱盐率>98%,产水水的电导率<50μS/cm
太阳光的紫外光线线消毒剂:以保证回收利用水微生物学学完成指标考核标准
终究作用
系统软件出液水体质量不同于《地市废水复苏利用率产业需要用水水体质量》(GB/T19923-2005)基准:
COD ≤ 30mg/L(清理率98%)
BOD5 ≤ 5mg/L(剔除率99%)
浑浊度 ≤ 1NTU
肠子菌群未检测出
60%的留水回收于制造,年浪费饮水120万吨,以减少化工废水摆放量上涨40%。MBR技艺节省成本拆迁赔偿30%,自主化层面高,仅需2个人轮班控制。
调味品制作工业废水治理至关重要技木相对比较
完成对以上的两大例的浅析,可总的出食品类污废水 解决的三个要点点:
预净化处理至关必要
:重视各个焦化废水性能选择格珊、气浮、隔油等应适当预处置方案
生物化鑫霖环保选定
:高氨水浓度有机物焦化废水处理宜主要包括好氧池-好氧女子组合,可血生化性好的焦化废水处理可作MBR等高效化工艺技术
资源英文收集灵活运用
:产生、工业废水处理水等环境综合利用路径可有效增加項目经济能力性
处置水质检测波动性
:调池容积怎么算要充分,重要性能指标应推动百度监测技术与自功控住
食品加工的工艺加工的工艺厂在会选择废水操作进行操作进行处工院艺时,需彻底的需要考虑企业废水操作进行操作优点和缺点、排放量准则及融资正常运作的成本,不必要时可做好中试验判定最优策划方案。因为节能环保符合要求日渐严谨,深浅进行操作与回收高技术将成為明天发展进步趋势分析。

 扫一扫添加微信