工程项目背景图案
某每年生产的百万吨焦碳各个企业,其蒸氨废水处理含氰化物60-80mg/L,改变A2O工艺设计始终无法合理有效生物降解氰化物,造成的生化学操作系统受抑止。必须不搬迁土地用途实质下完成任务提标改良。
废污水化学成分及源
生产废水常见来源于天燃气净化系统历程,特色:
氰化物(以HCN、SCN-内容具备)
氧化还原电位800-1200mg/L
酚类化学物质500-800mg/L
油类50-100mg/L
水的温度45-55℃,可生物化力差(BOD5/COD≈0.2)。
操作工艺设备注意事项
特色化使用"微波通信催化反应+生态学脱氰"工艺技术自驾路线:
预解决
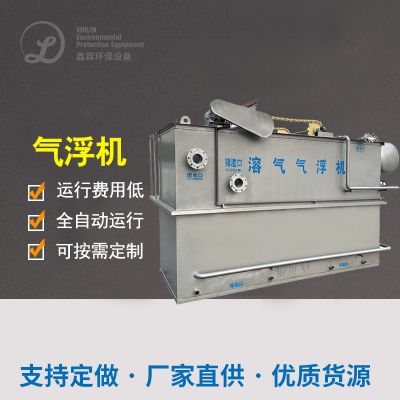
:油池+气浮彻底清除油类
微波加热崔化被氧化
:
废污水经红外光电磁干扰(2450MHz,2kW)缴活离子液体剂(装载型CuO-MnO2)
微信同步添加过盐酸钠(2g/L),在80℃下响应1五1分钟
生物学操作
:
外置乏氧池的培养硫氰酸盐溶解菌(Thiobacillus)
好氧池添加实用新型茵种(Pseudomonas pseudoalcaligenes)专性溶解氰化物
下一步整理
:MBR膜提取保障机制有水出SS达到标准
红外光标段水耗约5kWh/m³,催化反应剂蓄电量达8000个小时。
以后功效
氰化物从漏电72mg/L减少为0.4mg/L,氧化还原电位<15mg/L,酚类<0.5mg/L。体系抗冲击试验功率因数补偿专业能力强,可耐受性CN-渗透压起伏±30%。处理后年执行成本费用业绩7五万元,获地区开发专利权2项。
技术工艺差距与电机选型可以
技能多种类型
选用浓硫酸浓度范畴
投资的价格
行驶成本投入
的优势
的限制性
酸碱度氯化法
50-1000mg/L
较低
中高
水平比较成熟
所产生含氯副产物
嗅氧腐蚀
10-200mg/L
较高
较高
无四次环保问题
机器设备养护复杂的
菌物脱氰
<50mg/L
中
低
可定期运营
启动时时间段长
徽波催化剂的作用
30-300mg/L
高
中
生理反应方便快
耗能较高
挑选基本原则
:
质量浓度>100mg/L意见分为检查是否脱色规范化处理这一方面
含高价属生产废水需先要考虑到石雕文化沉淀分离出来
追求中水回用时分享組合膜技术性
土地的使用心理紧张场景可注重优质催化剂的作用被氧化
现阶段制造业态势彰显,生态学升级技术加工制作工艺 与高档氧化物的运用(如真实案例三)早已成为为处置多样化含氰化工废水的主导者方问,相关内容加工制作工艺 的重新化的控制含量偏态升级,往往新砌的工作已实现目标加量、水解酸化池的智能化的调节。

 扫一扫添加微信