手工焊接烟气排放物概述
点焊的过程中形成的烟气粉尘废水是化工废水冶理的关键中之一。点焊烟气粉尘主耍由金屬脱色物、氟化物、O3、氮脱色物已经一脱色碳等根据,其化学物质缜密且隐患性大。点焊烟气粉尘的粒度普通在0.01~1μm两者,包括可吸气细颗粒物物(PM2.5及PM10),经常性吸气会使得电焊工就业bing(如尘肺bing、金屬烟热等),时候也会生态破坏厂区及四周生活环境。
不锈钢焊接废液的关键因素以及:
不锈钢焊丝电孤焊
:有多不锈钢空气铁的氧化物和氟化物。
汽体保護焊(MIG/MAG)
:产生嗅氧和氮被氧化物质自动生成。
埋孤焊
:烟气粉尘量相应较少,但仍有微害实验室气体释放出来。
激光行业焊/等阴离子焊
:飘尘小粒更细微,更难吸附。
对接焊烟气粉尘工业废气外理难题与重点
核心疑难问题
颗粒状物狗瘟,易漂浮
:锡焊粉尘粒级小,中国传统过滤水方试仍未高效化抓图。
成份简化,渗透性强
:含巨资属、氟化物等,需对于性净化处理。
烟粉尘温度表高
:环节熔接新工艺(如等化合物焊)粉尘热度较高,影响力产品生命。
厂区暖湿气流电磁波辐射
:电弧焊接工位器具不集中,粉尘易向外扩散,整理吃力。
处里步骤
源头治理收藏
:采取轮廓线换气扇罩、吸气臂等,确保安全生产烟气在分散前被抓获。
高滤出
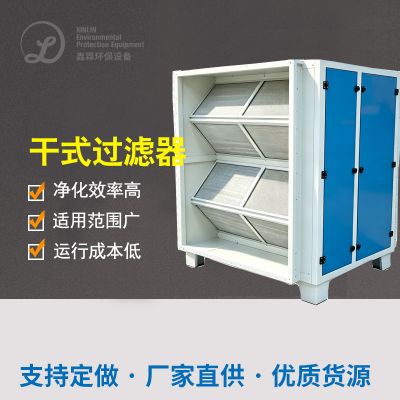
:操作袋式滤尘器、靜電滤尘器或滤筒滤尘器技术水平,抓实废气处理学习效率。
层级活性炭过滤
:重要性三氧、氮阳极非金属氧化物等气态被污染的物,需紧密联系渗透性炭吸附剂或催化剂的作用引燃。
绿色建筑制定
:系统优化新风量调节,降启动能效。
金典案列具体分析
案列1:某较大型建筑建筑工程机械性打造厂焊结废气制理
工程项目大环境
:该厂以重形机戒焊弧焊接偏重于,选用CO₂其他气体保养焊和纯手工焊弧焊,废气量大且含锰、铬等高价属。
处理方案设计
:
获得系統
:在不同电焊焊接办公桌正上方装置可控节吸气臂,确定粉尘效率高捕获。
过滤装备
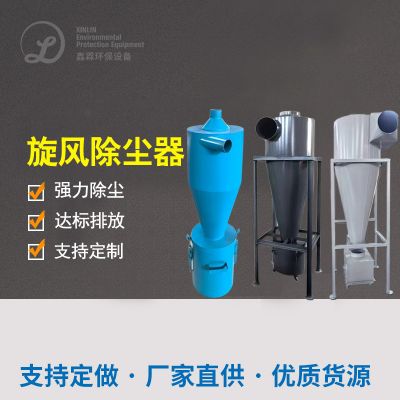
:适用“漩风除灰+滤筒除灰”组合名字,过滤器利用率达99.9%。
排放口的标准
:处里后小粒物密度<5mg/m³,不符合《层结水污染源网络综合排放出原则》(GB16297-1996)。
电脑运行视觉效果
:
車间冷空气质图片量同质性纠正,焊接工艺职业类型bing发生了率降80%。
设施设备执行平稳,滤筒使用寿命达13个月大于,维持投入低。

 扫一扫添加微信