一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
的行业关键点:
分馏厂房、酵池等部位VOCs(甲醇、酯类、加硫氢)浓硫酸浓度重金属超标,甲醛的味道刺鼻异味;
环保型定期检查次数,遭受罚金危害性;
传统文化化学活化炭物理吸附的更贵,替换时间间隔短,运维服务压差大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预正确处理时候:
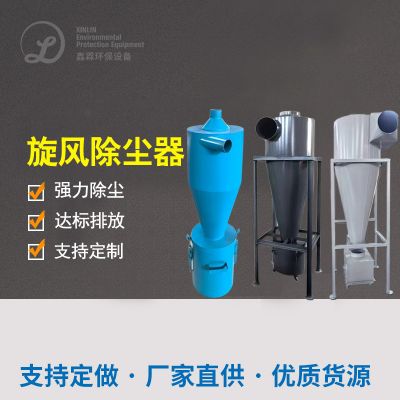
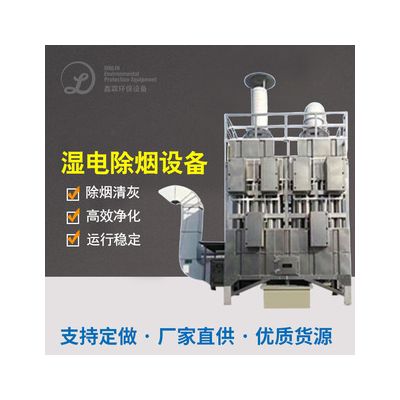
漩风排尘+感应电捕集器:弄掉工业废气广州中山大学粒状有害气体及植物油。
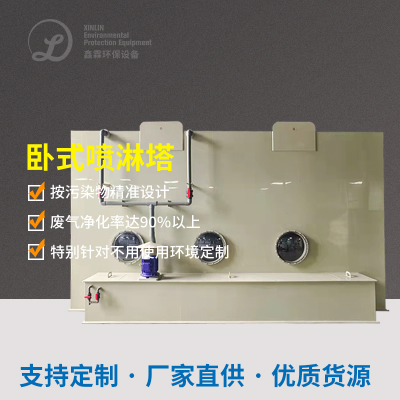
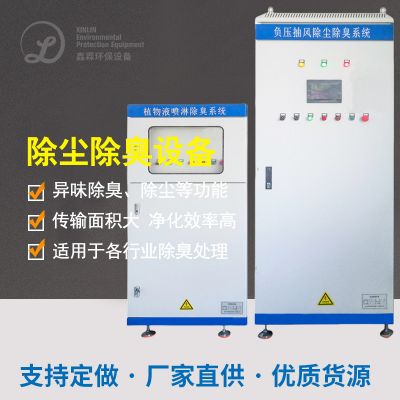
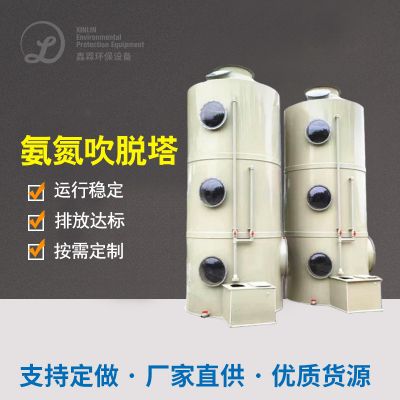
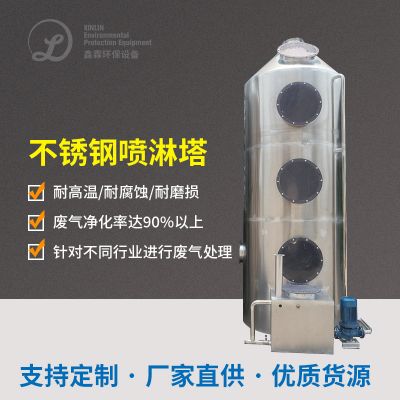
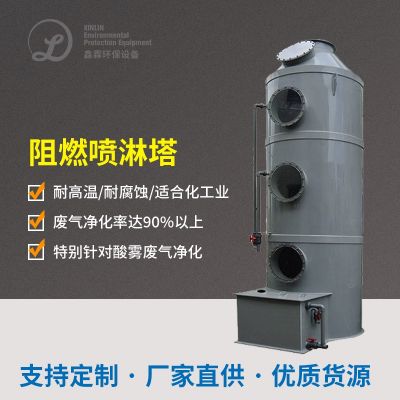
碱液喷淋系统塔:与酸碱性乙炔气(如塑炼氢),下降后期机器设备浸蚀高风险。
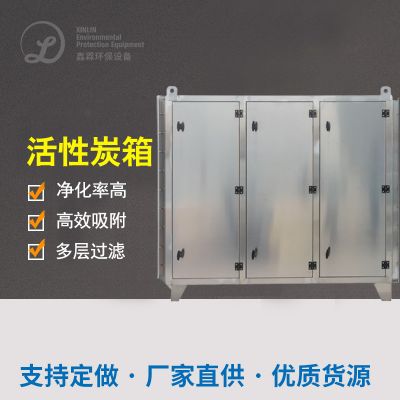
效率活性炭吸附分阶段:
粘附剂性技能:VOCs粘附剂性使用率≥95%,动态信息粘附剂性电容量≥1.2kg/m³活性酶炭;
修改模试:降解-脱附间歇程序运行,推动接连操作。
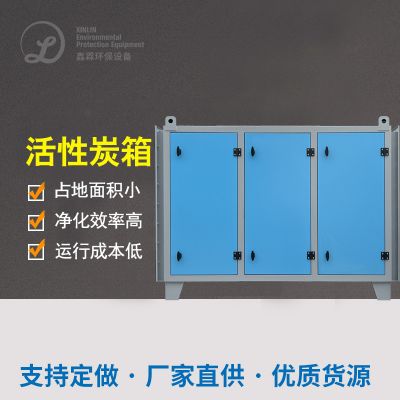
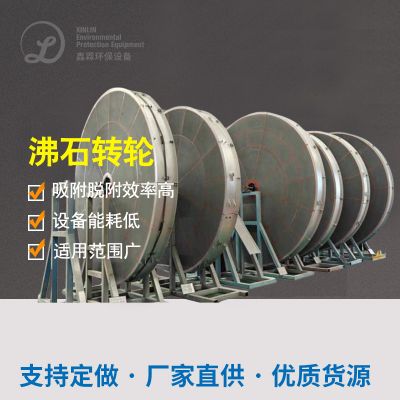
热塑性树脂化学活化炭纤维板活性炭吸附塔(2组串并联):
程度静化时段.:
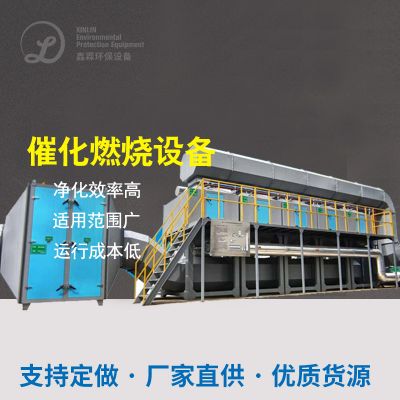
气温有效控制:280-350℃恒温器燃烧物,彻底删除文件工业制硝酸剩于VOCs为CO₂和H₂O;
能量收购:余热充分转化率≥70%,减低清洁燃料生产成本。
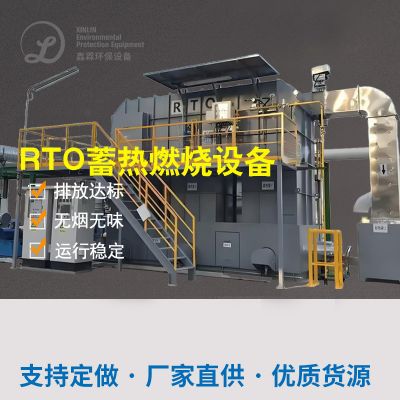
催化反应一氧化碳燃烧控制系统(RTO):
三、机械设备选择与标准配置
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
策略。:主要包括“吸收+离子液体点燃”搭配生产工艺,能够 PLC及时评估密度全自动转换吸收/脱附添加频段。
薄弱点2:湿度就越高从而导致特异性炭易过剩
策略。:预外理增加除潮传动装置(急冻干热或膜剥离),将气体露点操作在40℃低于。
困难3:酿酒厂房密闭式性差
策略。:高端定制气体压力集气设备,包含面团发酵池、包装线等全环节产污点,削减无团队的排放。
五、正确处理郊果效验
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济能力高效益:年可以几丁质酶炭进货费¥110万,水蒸汽万元产值能耗下降40%;
的社会效果:作业区及附近有异味失踪,企业员工投诉举报率下跌90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信